
 English
Montaje de un rodamiento en un eje: una guía práctica paso a paso para instaladores
Montar un rodamiento en un eje parece un trabajo de cinco minutos, y en un buen día lo es. La diferencia entre un rodamiento que funciona silenciosamente durante años y uno que comienza a hacer ruido después de un mes generalmente se reduce a unas cuantas pequeñas decisiones tomadas antes de que el rodamiento llegue al eje: cómo se eligió el ajuste, cómo se aplicó la fuerza y qué tan limpias estaban las piezas.
Esta guía cubre el lado práctico del montaje del eje para rodamientos rígidos de bolas, del tipo que se encuentra en motores, bombas, ventiladores, cajas de engranajes y casi todas las máquinas pequeñas. Si recuerdas solo una regla, hazla ésta: aplica la fuerza al anillo que estás montando, nunca a través de los elementos rodantes.
¿Por qué el anillo interior toma la fuerza?
Los rodamientos se construyen en torno a una simple división del trabajo. Cualquier anillo que gire en relación con la dirección de la carga obtiene un ajuste de interferencia, por lo que no puede deslizarse alrededor de su asiento. El anillo estacionario está colocado más flojo, por lo que se puede montar sin sufrir daños y puede desplazarse ligeramente cuando el eje crece con el calor.
En una aplicación típica montada en eje, el eje gira y el anillo interior lleva el ajuste de interferencia. Esto tiene una consecuencia directa para el montaje: la presión debe llegar a la cara del anillo interior. Presione o martille el aro exterior y la carga se desplaza a través de las bolas y pistas de rodadura, dejando marcas de brillo que se convierten en ruido y fallas tempranas mucho antes de que se agote la vida útil nominal del rodamiento.
El ajuste en sí lo establece la banda de tolerancia del eje. La siguiente tabla enumera las bandas comunes para ejes de acero macizo y el método de montaje que normalmente requiere cada una.
| Condición de ajuste | Tolerancia típica del eje | Método de montaje habitual |
|---|---|---|
| Interferencia (ajuste de presión) | j5, k5, m5, n6 | Prensa en frío, manguito impulsor o cojinete calentado |
| transición | js5, js6 | Prensa ligera o refrigerador ligeramente calentado. |
| Liquidación (resbalón) | g6, h6 | Montaje manual, compuesto de retención en asientos desgastados. |
Antes de comenzar: mida, limpie y coloque sus herramientas
Diez minutos de preparación evitan la mayoría de los daños causados por el montaje.
- Mida el eje en al menos dos planos y en dos posiciones a lo largo del asiento, luego compare las lecturas con la tolerancia del dibujo. Un asiento con un tamaño una centésima de milímetro más grande puede convertir un ajuste a presión en una pelea.
- Busque rebabas, muescas y marcas elevadas dejadas por un rodamiento anterior. Una piedra de hule fina o una tira de tela de esmeril los elimina sin cambiar el diámetro.
- Compruebe que el hombro contra el que se asienta el rodamiento esté cuadrado. Un hombro fuera de escuadra inclina el anillo y carga un lado de la pista de rodadura.
- Deje el rodamiento en su embalaje hasta el último momento y nunca lave un rodamiento sellado. El protector ZZ o el sello 2RS están ahí para mantener la grasa de fábrica.
- Prepare las herramientas adecuadas: una prensa o un manguito impulsor que entre en contacto con el anillo interior, un mazo de cara suave, paños limpios y sin pelusa y la grasa adecuada.
La mayoría de los rodamientos montados en ejes en equipos industriales en general provienen de las series métricas 6000, 6200 y 6300, y una gran parte de ellos se encuentran en motores eléctricos, bombas y cajas de engranajes donde un ajuste silencioso y de larga duración es más importante que cualquier otra cosa.
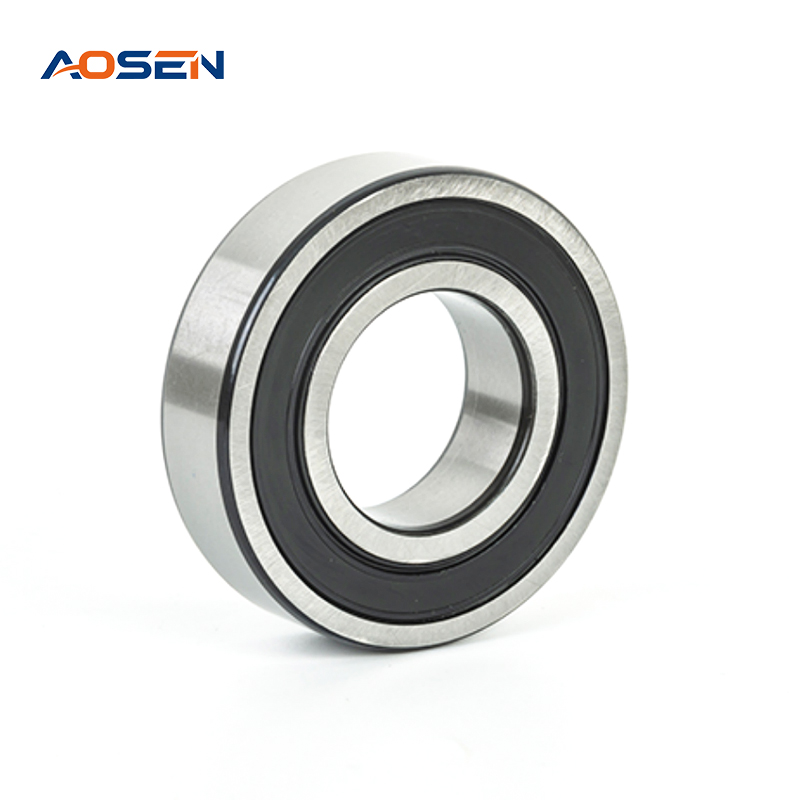 Rodamientos rígidos de bolas serie 6200 Para motores eléctricos, bombas y cajas de engranajes, esta serie cubre tamaños métricos comunes con acero GCr15 y múltiples clases de tolerancia. Ver producto →
Elegir un método de montaje
Prensado en frío
Para la mayoría de ajustes de hasta unos 50 mm de diámetro, una prensa es la opción más limpia. Utilice una manga o un tubo de derivación que toque sólo el anillo interior, mantenga el conjunto en escuadra y aplique una presión constante en lugar de cargas de choque. Si el rodamiento se cala hasta la mitad, deténgase, sáquelo y averigüe por qué en lugar de empujar con más fuerza.
Martillo y manguito impulsor.
Cuando no haya una prensa disponible, un manguito con un diámetro exterior ligeramente más pequeño que el hombro del aro interior pero más grande que el orificio será suficiente. Golpee uniformemente alrededor del manguito, moviéndose de lado a lado, y siga verificando que el rodamiento avance recto. Nunca golpee el rodamiento directamente y nunca lo introduzca en el aro exterior.
Calor, orificios cónicos y métodos hidráulicos.
El calor es el método más amigable para rodamientos más grandes y ajustes más pesados. Un calentador de inducción proporciona un calentamiento controlado y uniforme, y un baño de aceite limpio también funciona. Mantenga los rodamientos estándar por debajo de 120 °C y los rodamientos sellados por debajo de 80 °C para que la grasa no se dañe. Una llama abierta nunca es aceptable porque un calentamiento desigual deforma los anillos. Los rodamientos con orificio cónico se montan sobre manguitos adaptadores o de desmontaje y se aprietan con una contratuerca, lo que crea un ajuste de interferencia a medida que el anillo sube por el cono, mientras que los tamaños grandes suelen estar equipados con tuercas hidráulicas e inyección de aceite. Esos métodos necesitan un valor medido de calado o holgura por parte del fabricante del rodamiento, así que siga los datos en lugar de sentir.
Paso a paso: montar un rodamiento rígido de bolas en un eje
- Confirme la tolerancia del eje y limpie el asiento con un paño sin pelusa, luego limpie con una fina película de aceite, no de grasa.
- Coloque la cuadra del rodamiento en el extremo del eje. En esta etapa, la cuadratura importa más que la fuerza.
- Coloque el manguito impulsor de manera que entre en contacto sólo con el aro interior.
- Aplique presión lenta y uniformemente. Si el rodamiento necesita un golpe fuerte para moverse, deténgase y verifique el ajuste.
- Presione hasta que el anillo interior quede asiente firmemente contra el hombro, sin espacios ni juego con la galga de espesores.
- Si usa calor, trabaje rápido: el anillo se agarra en segundos mientras se enfría.
- Deje que el conjunto vuelva a la temperatura ambiente antes de medirlo o utilizarlo.
- Gire el eje con la mano. Debes girar libre, suave y silenciosamente.
Errores que acortan la vida útil de los rodamientos
- Conducir sobre el aro exterior o golpear el rodamiento a través de las bolas.
- Golpear el rodamiento directamente con un martillo o un punzón.
- Comenzar torcido y luego forzar el rodamiento en línea recta, lo que irrita tanto el asiento como el orificio.
- Calentar con un soplete o calentar más rápido de lo que el anillo puede expandirse uniformemente.
- Dejando el anillo interior cerca del hombro, por lo que se arrastra y se inquieta bajo carga.
- Reutilización de un eje cuyo asiento ha sido pulido por un anillo interior giratorio. Ese asiento necesita un eje nuevo o un compuesto de retención como solución a corto plazo.
Comprobaciones que vale la pena realizar después del montaje
Gire el eje con la mano antes de agregar carga y escuche. Luego haga funcionar la máquina y observe la temperatura: un nivel de calentamiento es normal, una carcasa caliente o un extremo del eje caliente no lo son. Un clic rítmico generalmente indica una pista de rodadura salpicada o un anillo que no está en posición cuadrada, mientras que un leve silbido continuo a menudo es demasiada grasa. Cuando la precisión sea importante, verifique el descenso del eje con un indicador de cuadrante y confirme que los protectores o sellos miren en la dirección correcta y no estén comprimidos contra el hombro.
Cuando el entorno o la disposición cambian el trabajo.
Ambientes corrosivos y de lavado
Si una máquina se lava a diario, funciona cerca de agua salada o manipula productos químicos, el acero cromado estándar no durará mucho. Los rodamientos rígidos de bolas de acero inoxidable resisten la oxidación y generalmente se suministran con protectores ZZ o sellos 2RS que mantienen la humedad y los agentes de limpieza fuera de la pista. Las reglas de montaje son las mismas, pero verifique el ajuste con cuidado, porque los anillos de acero inoxidable son un poco más blandos y se marcan más fácilmente si un rodamiento gira torcido.
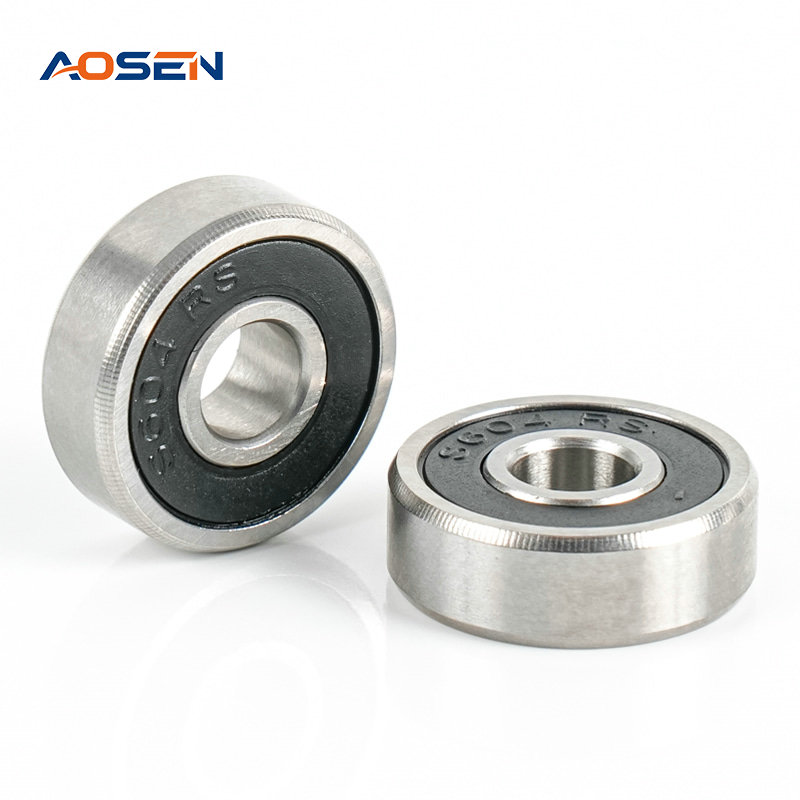 Rodamientos rígidos de bolas de acero inoxidable. Para equipos de lavado, marinos, químicos y de tratamiento de agua, estos rodamientos de la serie SS ofrecen materiales resistentes a la corrosión y configuraciones abiertas, ZZ o 2RS. Ver producto →
plantas trabajando en ingenieria marina y naval , el procesamiento químico y el tratamiento del agua tienden a mantener un stock de estos rodamientos precisamente porque un rodamiento estándar fallaría en cuestión de semanas en la misma posición.
Diseños de contacto angulares y nupciales.
Los rodamientos de bolas de contacto angular soportan cargas radiales y axiales combinadas, pero son direccionales: el ángulo de contacto mira en una dirección, por lo que normalmente se montan en pares, espalda con espalda o cara a cara, con la fuerza aún aplicada al aro interior. Obtener la orientación correcta es más importante que la técnica de prensado, porque un par instalado al revés se calentará y fallará rápidamente.
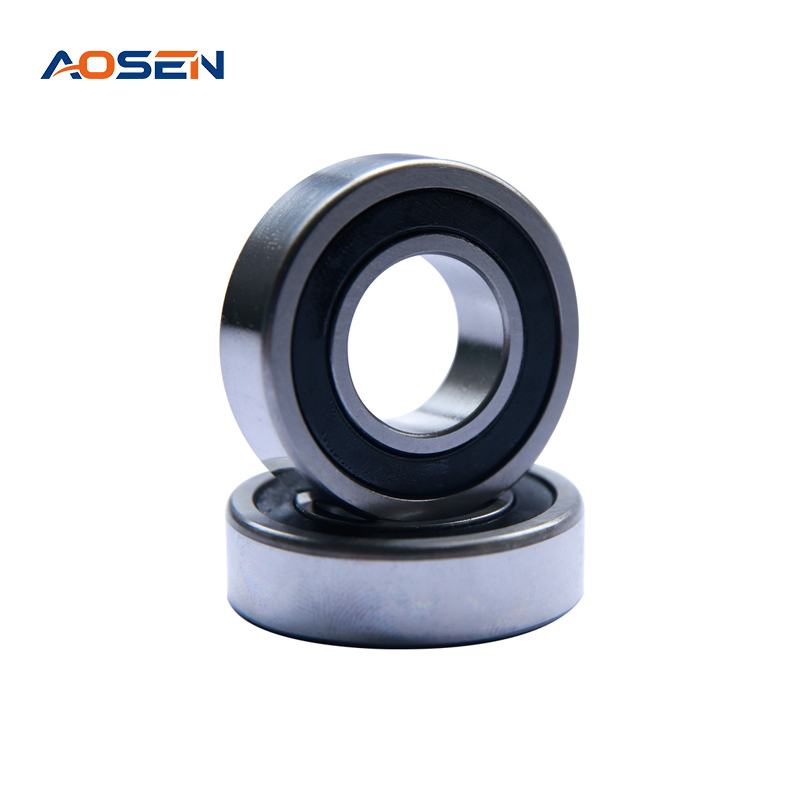 Rodamientos de contacto angulares 7000, 7200 y 7300 Para cargas radiales y axiales combinadas, estos rodamientos de las series 7000, 7200 y 7300 se adaptan a husillos, motores, robots y dispositivos de montaje emparejadas. Ver producto →
Los rodamientos con novias son un caso completamente diferente. El anillo exterior con novia ubica el rodamiento en una carcasa en lugar de un eje, por lo que el trabajo de presión entra en el orificio de la carcasa y el eje simplemente se desliza a través del orificio del anillo. Nuestro Guía de instalación de rodamientos de novia paso a paso. Cubre esa variante en detalle.
¿Aún no estás seguro del ajuste? Pregunta antes de presionar
Somos Ningbo Aosen Bearing Co., Ltd., un exportador de rodamientos que trabaja junto con nuestra propia fábrica, Ningbo Weijun Bearing Co., Ltd., que produce rodamientos rígidos de bolas desde 2016 en una planta de más de 8000 metros cuadrados. Nuestra gama cubre las series métricas estándar de 6000 a 6900, equivalentes de acero inoxidable, rodamientos de bolas de contacto angular, rodamientos con brida y rodamientos para dirección de bicicleta, con personalización OEM y un doble control de calidad antes de que nada salga del edificio. Si está determinando el ajuste del eje, el tipo de sello o el material correcto para una máquina específica, díganos qué tiene que hacer el eje y lo ayudaremos a especificarlo correctamente. Y si alguna vez estás en Ningbo, la puerta de la fábrica está abierta.
Related Products
-
 Ver más
-
 Ver más
Rodamientos de bolas de ranura profunda de acero inoxidable SS 6005 ZZ/2RS
-
 Ver más
Rodamientos de bolas de ranura profunda de acero inoxidable SS 6004 ZZ/2RS
-
 Ver más
Rodamientos de bolas de ranura profunda de acero inoxidable SS 6003 ZZ/2RS
-
 Ver más
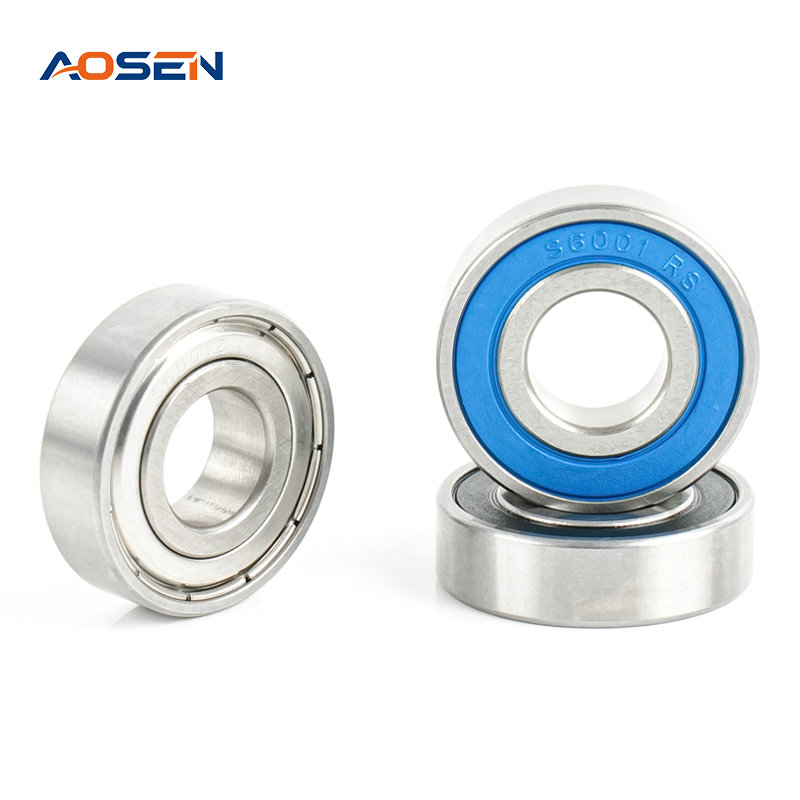
Rodamientos de bolas de ranura profunda de acero inoxidable SS 6001 ZZ/2RS
-
 Ver más
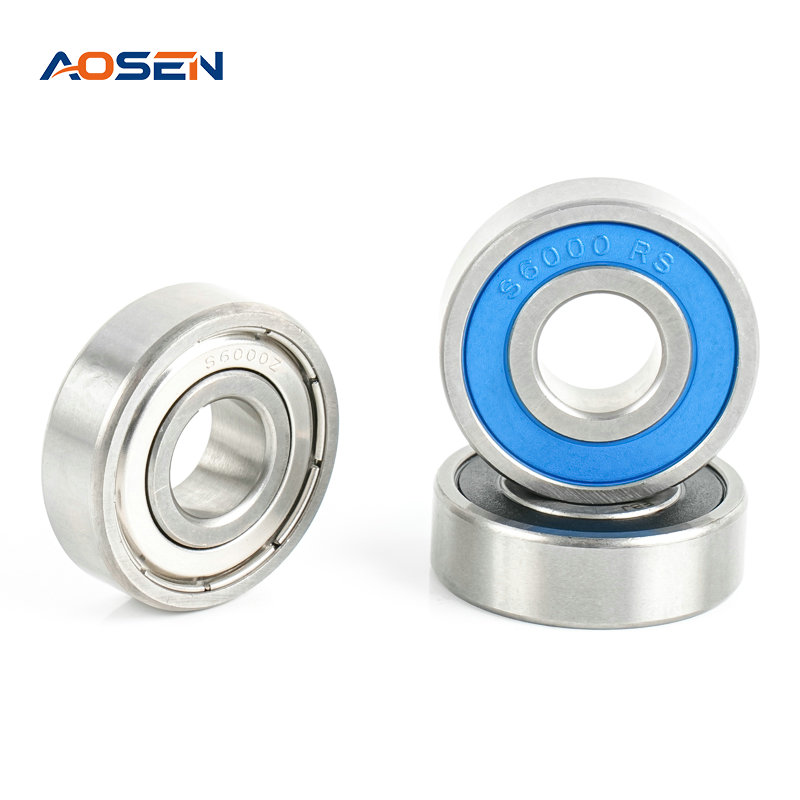
Rodamientos de bolas de ranura profunda de acero inoxidable SS 6000 ZZ/2RS
-

-
 +86-15990593443
-
 No. 558 Huancheng West Road, Zhouxiang Town, Cixi City, Ningbo Province, Zhejiang Province
- Enlaces rápidos
- Categorías de productos
- Rodamientos de bolas de ranura profunda
- Rodamientos de bolas de ranura profunda de acero inoxidable
- Rodamientos de bolas de contacto angular
- Cojinetes de brida

¡Envíenos un mensaje ahora!